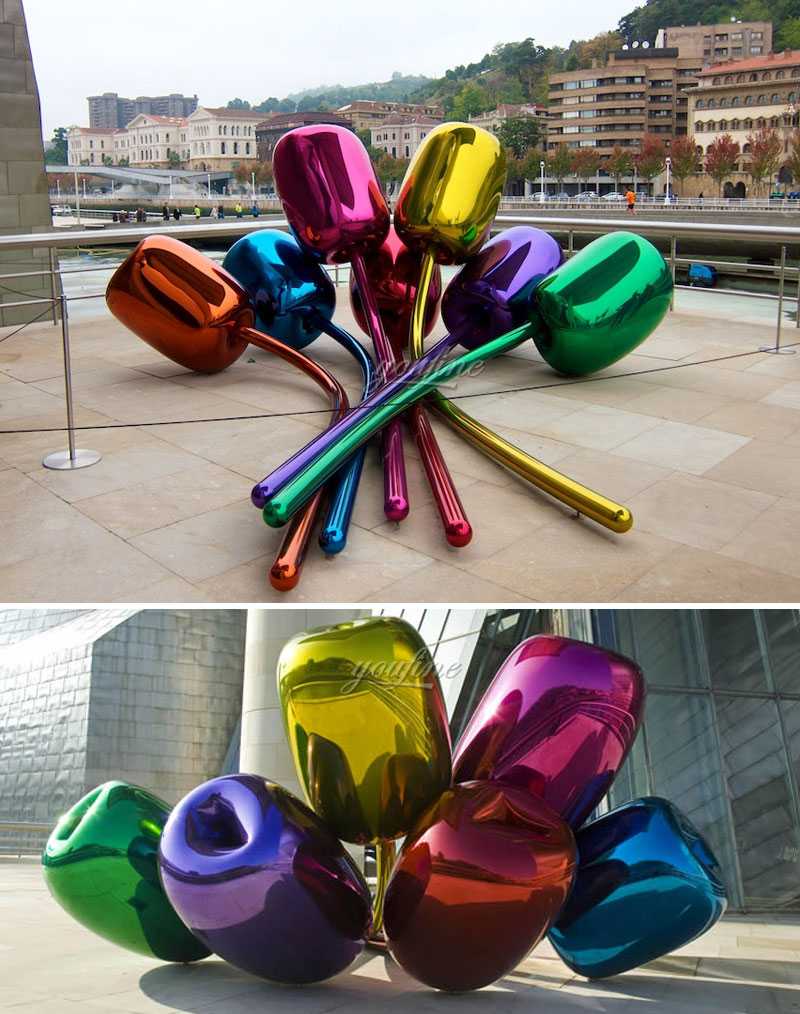
표면 페인팅의 시공 과정 모던한 스테인리스 스틸 조각품 가공은 매우 중요합니다. 스테인리스 스틸 조각 가공 작업에서 표면 페인팅은 어떻게 작동합니까? 이 프로세스를 소개하는 세 가지 부분이 있습니다.
파트 1스테인리스 조각품 가공에 필요한 건설 도구는 다음과 같습니다: 공기 펌프, 가스 필터 탱크, 공기 덕트 및 스프레이 건.
Part2, 건설:
스테인리스강 가공에 사용되는 금속 표면의 청결은 도장된 도료층의 접합력에 심각한 영향을 미칩니다. 작업물 표면의 잔류 또는 흡착된 물, 오일 및 기타 이물질은 세척되지 않으며 핀홀 및 결절이 자주 발생합니다. 벗겨짐 또는 접합 불량과 같은 실패.
A: 재료 고려 사항에 따르면 인산염 처리 후 페인트는 24시간 이내에 제때 분사해야 합니다. 강철 부품은 샌드블라스팅 및 샷피닝 후 XNUMX시간 이내에 분사 및 분사해야 합니다. 이 모던한 스테인리스 스틸 조각품 가공 방법은 코팅막과 기질의 접착력을 개선하고 내식성을 강화하는 좋은 방법입니다.
분무에 사용되는 압축 공기의 오일과 물의 분리가 충분히 완전하지 않아 압축 공기에 과도한 양의 물과 오일이 포함되어 분무 코팅 필름 층의 품질에 영향을 미치고 다양한 결함 결함을 유발합니다. 따라서,모던한 스테인리스 스틸 조각품 가공 작업자들은 압축 공기를 깨끗하고 청결하게 유지하기 위해 오일-물 분리 시설의 여과액을 정기적으로 청소하고 교체하는 것이 필요하며, 이는 도장된 페인트 층의 성능을 개선하는 데 도움이 된다는 것을 모든 사람에게 알려줄 수 있습니다.
B: 페인트 도장 현장의 온도와 습도가 스프레이 코팅 필름층의 품질에 미치는 영향은 매우 명백합니다. 스테인리스 스틸 조각 가공의 시공 현장 온도는 10~30°C 범위에 있어야 하며 상대 습도는 80%를 초과해서는 안 됩니다. 시공 현장은 깨끗하고, 청결하고, 질서 정연하게 유지해야 합니다.
온도가 너무 높고, 상대 습도가 크면 도장된 도료층이 하얗게 변하기 쉽고, 오렌지 껍질 등이 생기기 쉽고, 온도가 너무 낮으면 도료층이 흐르기 쉬워 도장된 금속 표면 코팅의 품질에 좋지 않은 영향을 미칩니다.
C: 금속 표면 도장 및 도장 작업은 일반적으로 공기 분무로 수행됩니다. 분무 건과 분무할 표면 사이의 거리는 200~300mm 범위에 있으며 압축 공기 압력은 2~4kg/cm2로 제어되므로 페인트 품질을 효과적으로 보장할 수 있습니다.
D: 가공에 사용되는 코팅의 성능에 따라 모던한 스테인리스 스틸 조각품, 환경 손실 등을 위해 선택된 재료 유형을 적용하여 스프레이 코팅 층의 부식 방지 보호 효과를 보다 효과적으로 발휘할 수 있습니다. 페인트 기반, 용매 및 보조제의 선택은 적절해야 하며 혼합 비율은 공정 요구 사항에 엄격히 따라야 하며 혼합이 완전히 균일하고 지정된 작업 점도로 희석되도록 해야 합니다.
E: 그림 그리는 과정 모던한 스테인리스 스틸 조각품 가공은 일반적으로 프라이머를 한 번 뿌리고 페인트를 한 번 통과시키고 탑코트를 뿌리는 방법을 채택합니다. 첫 번째 니트로 바니시를 뿌릴 때 프라이머와 퍼티는 기름기가 많고 희석제에 녹아 거품과 주름이 생기기 쉽습니다.
따라서 분무 속도가 약간 더 빠릅니다. 분무 후 물 사포로 건조하고 연마합니다. 다시 분무합니다. 프라이머 필름의 두께는 75μm 이상, 중간 도료 필름은 100μm 이상, 탑코트의 두께는 50μm 이상입니다. 도료가 완료된 후 총 건조 도료 두께는 225μm 이상입니다.
F: 비표준 제품의 표면 도장에 대한 요구사항은 제품의 기술 조건에 맞춰 시행되어야 합니다.
Part3, 나중에 stag의 전자 모던한 스테인리스 스틸 조각품 processing :
완성 후, 상식적으로 스프레이한 페인트의 유효 기간은 2년이지만, 환경도 페인트 균열의 원인입니다. 구조 재료의 유기 성분, 고온과 공기에서 산화 및/또는 중합되는 갈색 또는 검은색 얇은 층 페인트입니다. 침전물의 원인은 다음과 같습니다.
1: 페인트 필름이 오래되어 자연스럽게 균열이 생깁니다.

2: 도막 균열의 예방 및 처리
2.1 도막의 노화로 인해 균열이 발생한 경우, 칼날을 이용하여 균열 부위 양쪽으로 약 10cm 정도 도막을 삽질하여 기질을 노출시키고 균열의 원인을 파악합니다.
2.2 원자재로 균열을 수리합니다. 건조 후 사포를 매끈하게 다듬고 이물질이 없도록 한 다음 건조하고 다음 페인트로 코팅합니다. 상단 코팅의 첫 번째 층은 얇고 얇아야 하며, 건조 후 두 번째 층은 얇아야 합니다.
2.3: 두껍게 도포하지 마십시오. 총 두께는 150μm를 초과해서는 안 됩니다.
3, 참고사항: 모던한 스테인리스 스틸 조각품 처리중 :
3.1 살포작업 중 폭우가 올 경우 시공부분은 비를 막기 위하여 덮개를 하여야 한다.
3.2 기온이 섭씨 5도 이하이므로 바람이 많이 부는 날이나 비오는 날에는 시공하기에 적합하지 않습니다.
3.3 여러 개의 스프레이 건으로 동일한 스프레이 표면을 스프레이할 경우 동일한 유형의 "건 플러그"를 사용해야 합니다.
표면에 있는 그림에 대한 더 많은 지식 모던한 스테인리스 스틸 조각품,저희에게 연락주세요!