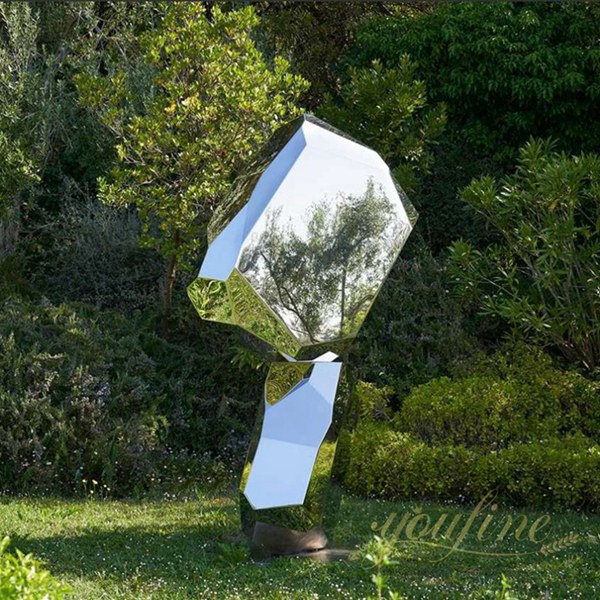
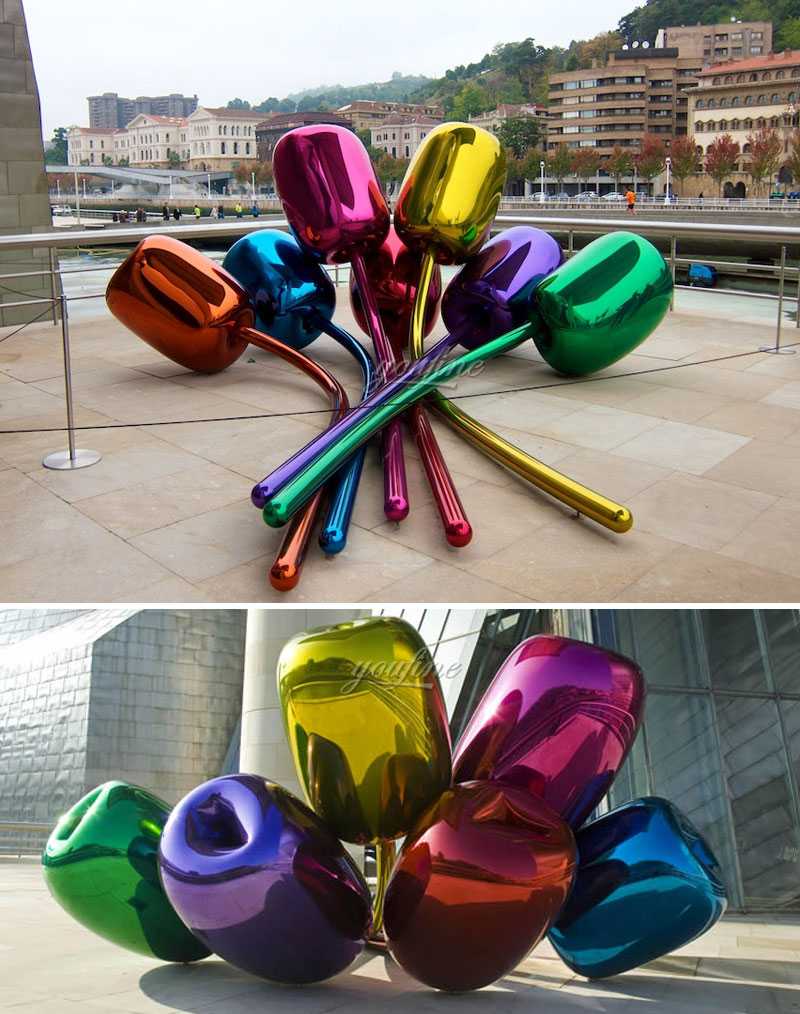
Het constructieproces van oppervlakteschildering in Moderne roestvrijstalen sculptuur verwerking is erg belangrijk. Hoe werkt de oppervlakteverf in roestvrijstalen beeldhouwkunstverwerking? Er zijn drie delen om dit proces te introduceren.
Deel 1De constructiegereedschappen die nodig zijn bij de verwerking van roestvrijstalen sculpturen zijn: luchtpomp, gasfiltertank, luchtkanaal en spuitpistool.
Part2, Bouw:
De reinheid van het metalen oppervlak dat wordt gebruikt bij de verwerking van roestvrij staal heeft een ernstige invloed op de hechtkracht van de geverfde verflaag. Het resterende of geadsorbeerde water, olie en andere vreemde stoffen op het oppervlak van het werkstuk worden niet gereinigd en er ontstaan vaak gaatjes en knobbeltjes. Falen zoals afbladderen of slechte hechting.
A: Volgens de materiële overwegingen moet de verf na het fosfateren binnen 24 uur op tijd worden gespoten. De stalen onderdelen moeten binnen zes uur na het zandstralen en kogelstralen worden gespoten en gespoten. Dit Moderne roestvrijstalen sculptuur verwerkingsmethode is een goede manier om de hechting van de coatingfilm aan het substraat te verbeteren en de corrosiebestendigheid ervan te vergroten.
De scheiding van olie en water in de perslucht die wordt gebruikt voor het spuiten is niet volledig genoeg, zodat de perslucht overmatige hoeveelheden water en olie bevat, wat onvermijdelijk de kwaliteit van de spuitcoatingfilmlaag zal beïnvloeden en verschillende foutdefecten zal veroorzaken. Daarom,Moderne roestvrijstalen sculptuur Verwerkingsmedewerkers kunnen iedereen vertellen dat het noodzakelijk is om aan te dringen op regelmatige reiniging en vervanging van het filtraat in de olie-waterscheidingsinstallatie om de perslucht schoon en zuiver te houden, wat gunstig is voor het verbeteren van de prestaties van de geschilderde verflaag.
B: De invloed van de temperatuur en vochtigheid van de verfplaats op de kwaliteit van de spuitcoatingfilmlaag is zeer duidelijk. Er moet worden opgemerkt dat de temperatuur op de bouwplaats van de roestvrijstalen sculptuurverwerking in het bereik van 10 tot 30 °C moet liggen en de relatieve vochtigheid niet hoger mag zijn dan 80%. De bouwplaats moet schoon, schoon en ordelijk worden gehouden.
De temperatuur is te hoog, de relatieve luchtvochtigheid is te hoog, de geverfde verflaag wordt snel wit en vertoont sinaasappelhuid, enz., en als de temperatuur te laag is, vloeit de verflaag gemakkelijk, wat een negatief effect heeft op de kwaliteit van de gecoate metalen oppervlaktecoating.
C: Het schilderen van metalen oppervlakken en verfbewerkingen worden over het algemeen uitgevoerd door middel van luchtspuiten. Let op dat de afstand tussen het spuitpistool en het te spuiten oppervlak in het bereik van 200 tot 300 mm ligt en de persluchtdruk wordt geregeld op 2 tot 4 kg/cm2, zodat de verfkwaliteit effectief kan worden gegarandeerd.
D: Afhankelijk van de prestaties van de coating die wordt gebruikt bij de verwerking van Moderne roestvrijstalen sculptuur, is het mogelijk om het anti-corrosie beschermingseffect van de spray coating laag effectiever uit te oefenen door de soorten materialen aan te brengen die zijn geselecteerd voor het verlies van de omgeving en dergelijke. De keuze van de verfbasis, oplosmiddel en hulpstoffen moet passend zijn, de mengverhouding moet strikt in overeenstemming zijn met de procesvereisten, om ervoor te zorgen dat de menging volledig uniform is, om verdunning tot de gespecificeerde werkviscositeit te garanderen.
E: Het schilderproces in Moderne roestvrijstalen sculptuur verwerking neemt over het algemeen de methode aan van het één keer spuiten van de primer, de verf in één keer en de toplaag. Bij het spuiten van de eerste nitrolak zijn de primer en plamuur olieachtig en kan het gemakkelijk smelten door het verdunningsmiddel om bubbels en rimpels te produceren.
Daarom is de spuitsnelheid iets sneller. Na het spuiten wordt het gedroogd en gepolijst met waterschuurpapier. Spuit het opnieuw. De dikte van de primerfilm is niet minder dan 75 μm, de medium verffilm is niet minder dan 100 μm en de dikte van de toplaag is niet minder dan 50 μm. Nadat de verf is afgewerkt, is de totale droge verfdikte niet minder dan 225 μm.
F: De eisen voor het oppervlakteschilderen van niet-standaardproducten moeten worden uitgevoerd volgens de technische staat van de producten.
Part3, de latere stage van Moderne roestvrijstalen sculptuur verwerken:
Na voltooiing is de houdbaarheid van gespoten verf volgens gezond verstand 2 jaar, maar de omgeving is ook de oorzaak van het barsten van de verf; het organische bestanddeel van het constructiemateriaal, de bruine of zwarte dunne laag verf die oxideert en/of polymeriseert bij hoge temperatuur en lucht. De oorzaken van sedimenten zijn als volgt:
1: De verflaag veroudert en barst op natuurlijke wijze.

2: Voorkomen en behandelen van scheuren in de verflaag
2.1 Als er scheuren ontstaan door veroudering van de verflaag, schep dan met een mes de verflaag ongeveer 10 cm aan beide kanten van de scheur weg om de ondergrond bloot te leggen en de oorzaak van de scheur te achterhalen.
2.2 Repareer de scheur met atomaire as. Na het drogen wordt het schuurpapier gladgestreken, geen vuil, gedroogd en vervolgens gecoat met de volgende verf; de eerste laag van de toplaag moet dun en dun zijn, en dan de tweede laag na het drogen.
2.3: Niet te dik aanbrengen, de totale dikte mag niet meer dan 150 μm bedragen.
3, Opmerkingen: Moderne roestvrijstalen sculptuur verwerken :
3.1 Bij hevige regenval tijdens het spuiten dient het te bebouwen gedeelte afgedekt te worden om inregenen te voorkomen.
3.2 De temperatuur ligt onder de 5 graden Celsius en het is niet geschikt om te bouwen op winderige dagen of regenachtige dagen.
3.3 Wanneer hetzelfde spuitoppervlak met meerdere spuitpistolen wordt besproeid, moet hetzelfde type “pistoolplug” worden gebruikt.
Meer kennis over de schildering op het oppervlak van Moderne roestvrijstalen sculptuur,neem dan contact met ons op!