Строительный процесс поверхностной окраски в Современная скульптура из нержавеющей стали обработка очень важна. Как происходит окраска поверхности при обработке скульптур из нержавеющей стали?В этом процессе есть три части.
Часть 1, Строительные инструменты, которые необходимо использовать при обработке скульптур из нержавеющей стали: воздушный насос, газовый фильтр, воздуховод и краскопульт.
Part2, Строительство:
Чистота металлической поверхности, используемой при обработке нержавеющей стали, серьезно влияет на прочность сцепления окрашенного слоя краски. Остаточная или адсорбированная вода, масло и другие посторонние вещества на поверхности заготовки не очищаются, и часто образуются отверстия и наросты. Неисправность, такая как отслаивание или плохое сцепление.
A: Согласно материальным соображениям, после фосфатирования краска должна быть распылена в течение 24 часов. Стальные детали должны быть распылены и распылены в течение шести часов после пескоструйной обработки и дробеструйной обработки. Это Современная скульптура из нержавеющей стали Метод обработки является хорошим способом улучшить адгезию пленки покрытия к подложке и повысить ее коррозионную стойкость.
Разделение масла и воды в сжатом воздухе, используемом для распыления, недостаточно полное, поэтому сжатый воздух содержит избыточное количество воды и масла, что неизбежно повлияет на качество слоя распыляемого покрытия и приведет к различным дефектам. Поэтому,Современная скульптура из нержавеющей стали Работники перерабатывающей отрасли могут сказать всем, что необходимо настаивать на регулярной очистке и замене фильтрата в установке разделения масла и воды, чтобы сжатый воздух оставался чистым и прозрачным, что благоприятно сказывается на эксплуатационных характеристиках окрашенного слоя.
B: Влияние температуры и влажности на месте покраски на качество слоя пленки распыляемого покрытия весьма очевидно. Следует отметить, что температура на строительной площадке обработки скульптур из нержавеющей стали должна быть в диапазоне от 10 до 30 °C, а относительная влажность не должна превышать 80%. Строительная площадка должна содержаться в чистоте, порядке и порядке.
При слишком высокой температуре и большой относительной влажности окрашенный слой краски легко белеет, появляется эффект апельсиновой корки и т. д., а при слишком низкой температуре слой краски легко растекается, что отрицательно сказывается на качестве покрытия металлической поверхности.
C: Окраска металлических поверхностей и покрасочные работы обычно выполняются методом воздушного распыления. Обратите внимание, что расстояние между распылителем и окрашиваемой поверхностью составляет от 200 до 300 мм, а давление сжатого воздуха контролируется на уровне от 2 до 4 кг/см2, чтобы можно было эффективно гарантировать качество окраски.
D: В зависимости от характеристик покрытия, используемого при обработке Современная скульптура из нержавеющей стали, можно более эффективно оказывать антикоррозионное защитное действие слоя распыляемого покрытия, применяя типы материалов, выбранные для защиты окружающей среды и т. п. Выбор основы краски, растворителя и вспомогательных веществ должен быть соответствующим, соотношение смешивания должно строго соответствовать требованиям процесса, чтобы гарантировать, что смешивание полностью однородно, чтобы обеспечить разбавление до указанной рабочей вязкости.
E: Процесс покраски в Современная скульптура из нержавеющей стали Обработка обычно принимает метод распыления грунтовки один раз, краски за один проход и верхнего слоя. При распылении первого нитролака грунтовка и шпатлевка маслянистые, и они легко расплавляются разбавителем, образуя пузыри и складки.
Поэтому скорость распыления немного выше. После распыления его сушат и полируют наждачной бумагой с водой. Снова распыляют. Толщина грунтовочной пленки не менее 75 мкм, средней пленки краски не менее 100 мкм, а толщина верхнего слоя не менее 50 мкм. После завершения покраски общая толщина сухой краски не менее 225 мкм.
Е: Требования к окраске поверхности нестандартных изделий должны выполняться в соответствии с техническими условиями на изделия.
Part3, более поздние stagе из Современная скульптура из нержавеющей стали Обработка:
После завершения срок годности распыленной краски, согласно здравому смыслу, составляет 2 года, но причиной растрескивания краски является также окружающая среда; органический компонент конструкционного материала, коричневая или черная тонкослойная краска, которая окисляется и/или полимеризуется при высокой температуре и воздухе. Причины отложений следующие:
1: Лакокрасочное покрытие стареет и естественным образом трескается.

2: Профилактика и устранение растрескивания лакокрасочного покрытия
2.1 Если трещины образовались из-за старения лакокрасочной пленки, с помощью лезвия срежьте пленку примерно на 10 см по обе стороны трещины, чтобы обнажить основание и выяснить причину появления трещины.
2.2 Ремонт трещины атомным пеплом. После высыхания шлифуется наждачной бумагой, без мусора, сушится и затем покрывается следующей краской; первый слой верхнего покрытия должен быть тонким и тонким, а затем второй слой после высыхания.
2.3: Не наносите толстый слой, общая толщина не должна превышать 150 мкм.
3. Примечания: Современная скульптура из нержавеющей стали обработка :
3.1 В случае сильного дождя во время распыления, сооруженную часть необходимо накрыть для предотвращения попадания дождя.
3.2 Температура ниже 5 градусов по Цельсию, и строительство не подходит для ветреных или дождливых дней.
3.3 При распылении на одну и ту же поверхность несколькими пистолетами-распылителями следует использовать один и тот же тип «затычки пистолета».
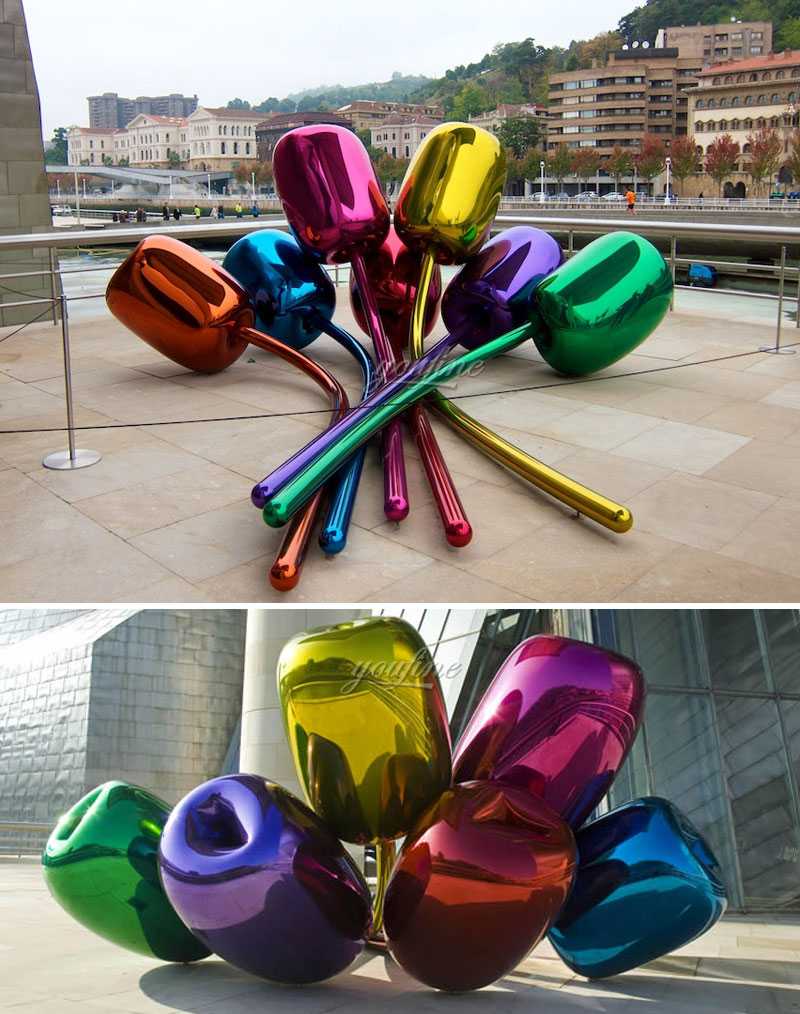
Больше знаний о росписи на поверхности Современная скульптура из нержавеющей стали,пожалуйста, свяжитесь с нами!